-
 +86-0571-83175630
-
 [email protected]


ผู้ผลิตฟิล์มหดรัดใส
-
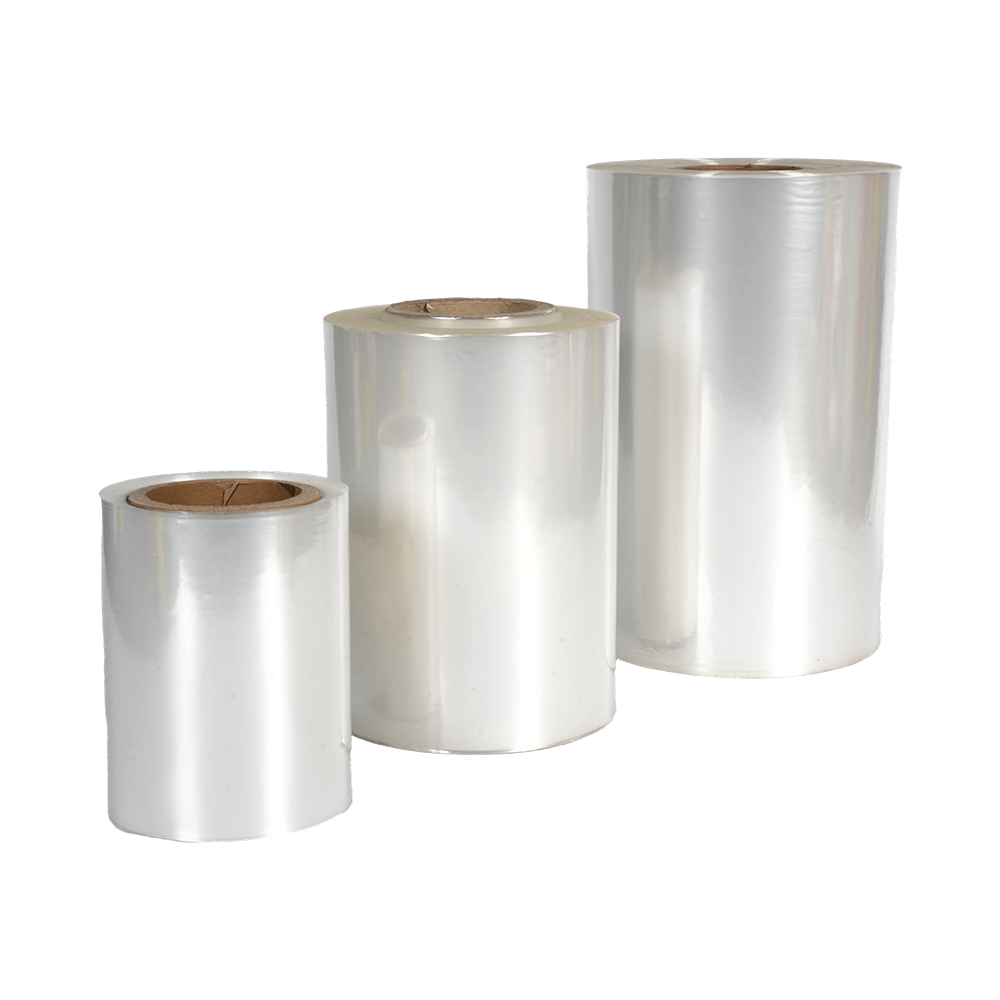
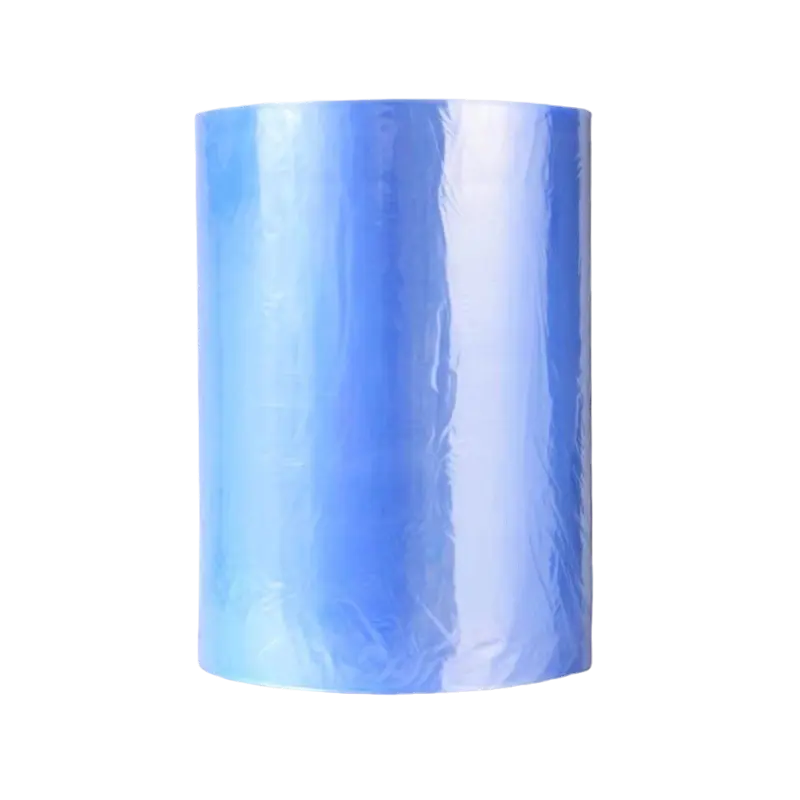
ฟิล์มหดความร้อน POF ความหนา 0.012MM-0.05MM
ฟิล์มหดด้วยความร้อน POF เป็นฟิล์มโพลีโอเลฟินส์อัดรีดร่วมหลายชั้นซึ่งเป็นที่รู้จักในด้านความโปร่งใ... -
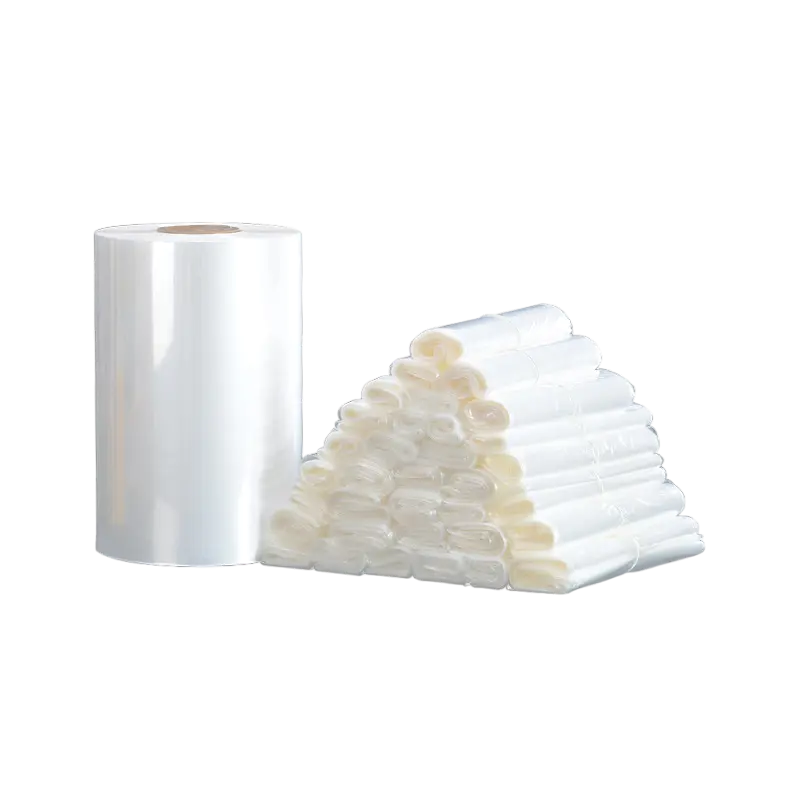
ฟิล์มหด POF/ถุง
ฟิล์ม/ถุงหด POF: ตัวเลือกยอดนิยมสำหรับบรรจุภัณฑ์แบบหดด้วยความร้อนในยุคของการปฏิบัติตามข้อกำหนดด้า... -
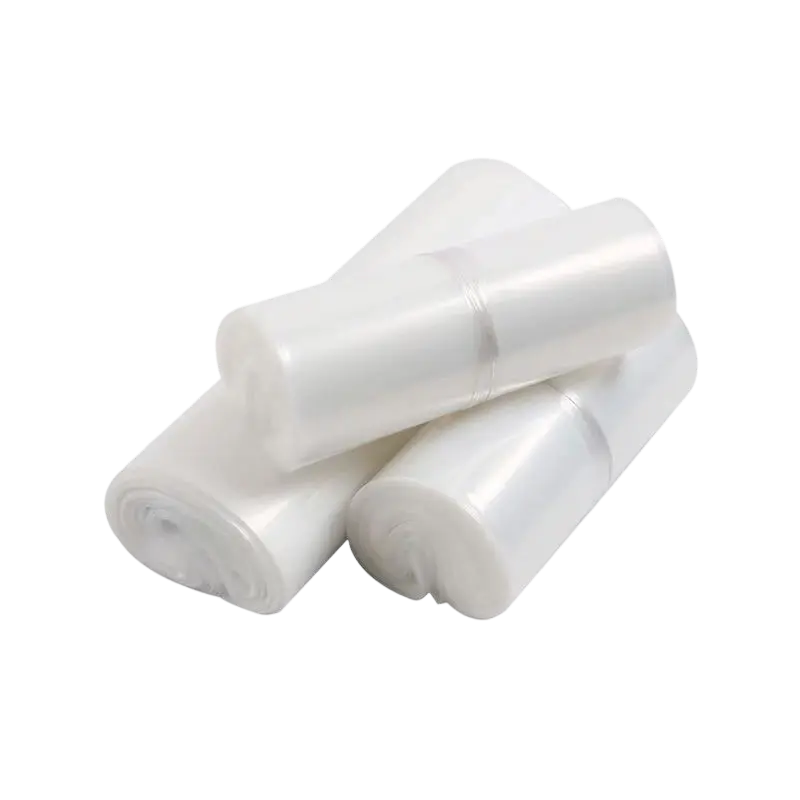
ฟิล์มหด PE/ถุง
ฟิล์ม/ถุงหด PE: ตัวเลือกที่ยากลำบากสำหรับบรรจุภัณฑ์อุตสาหกรรมงานหนัก ผลิตโดยใช้กระบวนการเป่าฟิล์ม... -
ฟิล์มหดพีวีซี
ฟิล์มหด PVC: ตัวเลือกที่ผ่านการทดลองและทดสอบแล้ว และคุ้มค่าสำหรับบรรจุภัณฑ์ฉลาก ผลิตโดยใช้กระบวนก... -
ฟิล์มหด PET
ฟิล์มหด PET เป็นวัสดุที่เลือกใช้สำหรับฉลากคุณภาพสูงและบรรจุภัณฑ์สำหรับขวดที่มีรูปร่างไม่ปกติ คุณส...
เกียรติยศ
-
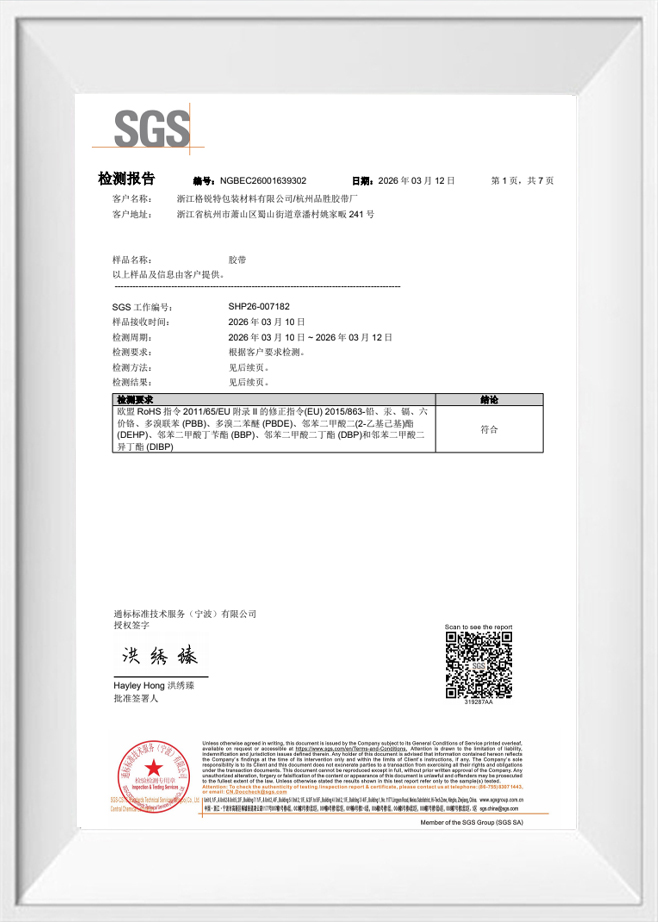 รายงานการทดสอบ
-
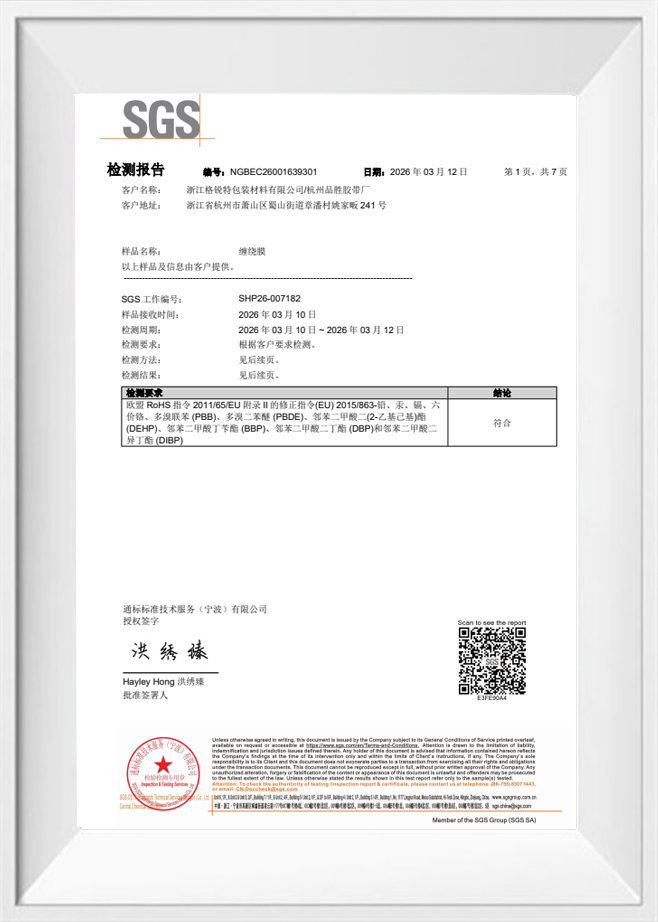 รายงานการทดสอบ
-
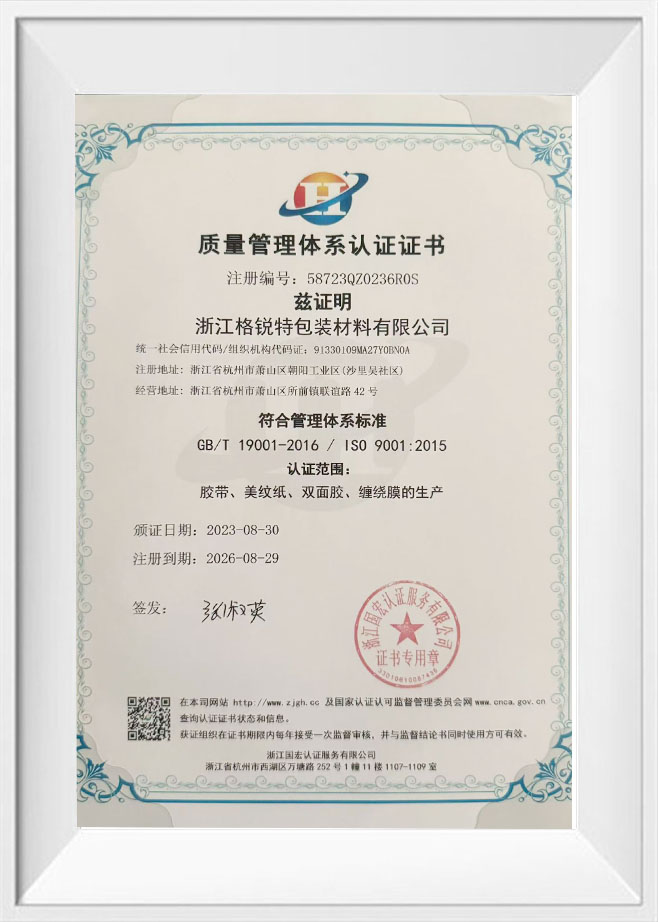 ใบรับรองการรับรองระบบการจัดการคุณภาพ
-
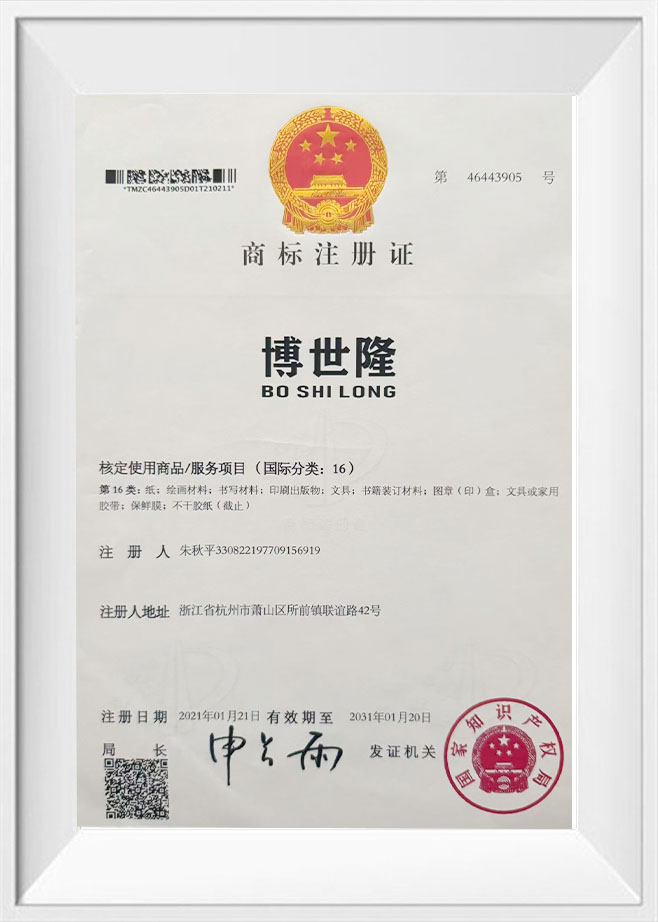 หนังสือรับรองการจดทะเบียนเครื่องหมายการค้า
-
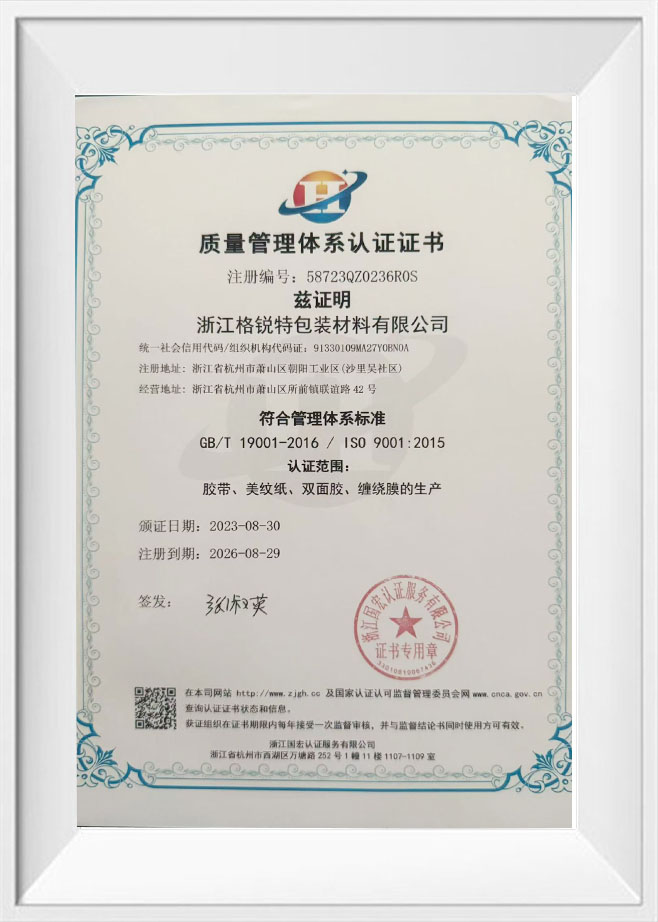 ใบรับรองการรับรองระบบการจัดการคุณภาพ
ข่าวสาร
-
ข่าวอุตสาหกรรม 2026-10-14
เมื่อลังเครื่องจักรกลหนักไปถึงโกดังของท่าเรือหลังจากผ่านไป 40 วันในทะเล ความแตกต่างระหว่างมัดที่ปลอดภัยและน้ำหนักที่หลวมมักจะขึ้นอยู่กับวัสดุรัด สายเหล็กเกิดสนิม ตัดเป็นมุม และต้องใช้เครื่องมือสำหรับงานหนักในการดึง ในทางกลับกัน สายรัดโพลีโพรพิลีนจะคืบคลานภายใต้ภาระที่ต่อเนื่อง สายพานเหล็กพลาสติก PET ผลิตจากโพ...
ดูเพิ่มเติม -
ข่าวอุตสาหกรรม 2026-10-07
โรงงานเครื่องดื่มแห่งหนึ่งสูญเสียผลิตภัณฑ์บรรจุขวดไปสองพาเลท เมื่อสายรัด สัตว์เลี้ยง สีเข้มบนน้ำหนักบรรทุกที่หันไปทางรถยกหักที่รอยเชื่อมที่เสียหาย ผู้ปฏิบัติงานไม่สามารถมองเห็นรอยเชื่อมได้เนื่องจากมีสายรัดทึบแสงซ่อนไว้ สายรัด PET แบบใส ขจัดจุดบอดนั้น: ตัวถังใสแสดงคุณภาพการเชื่อม ความตึง และความ...
ดูเพิ่มเติม -
ข่าวอุตสาหกรรม 2026-09-30
พาเลทเฟรมอะลูมิเนียมมาพร้อมกับสายรัด พีพี แบบหัก ชั้นบนสุดแบบเลื่อน และระยะทาง 400 กม. ข้างหน้า ฉากนั้นเกิดขึ้นซ้ำทุกวัน และนี่คือสาเหตุที่ผู้ซื้อเปลี่ยนมาใช้ สายรัดบรรจุ PET สำหรับบรรทุกที่มีน้ำหนัก ตกตะกอน หรือเดินทางไกล PET เป็นโพลีเอสเตอร์ที่มีลักษณะคล้ายโพลีโพรพีลีน โดยจะยืดได้น้อยกว่า เก็...
ดูเพิ่มเติม
ติดต่อเราตอนนี้
ฟิล์มหด Industry Knowledge Extension
ทำไมความหนาและเกจของฟิล์มจึงมีความสำคัญมากกว่าที่คุณคิด
Zhejiang Geruite Packaging Materials Co., Ltd. ทำงานอย่างใกล้ชิดกับทีมจัดซื้อในอุตสาหกรรมโลจิสติกส์ การค้าปลีก และอุตสาหกรรม และหนึ่งในแหล่งที่มาของความล้มเหลวของบรรจุภัณฑ์ที่สอดคล้องกันมากที่สุดที่เราพบคือเกจไม่ตรงกัน ผู้ซื้อมักจะตั้งค่าฟิล์มแบบเดียวสำหรับ SKU ทั้งหมด โดยไม่ทราบว่าประสิทธิภาพของฟิล์มหดจะเชื่อมโยงโดยตรงกับความสัมพันธ์ระหว่างขนาดฟิล์ม น้ำหนักผลิตภัณฑ์ และโปรไฟล์พื้นผิว
ห่อหดใส มีวางจำหน่ายทั่วไปในเกจโดยทั่วไปตั้งแต่ 35 ถึง 200 เกจ (ประมาณ 9 ถึง 50 ไมครอน) ฟิล์มที่บางกว่าในช่วง 35–60 เกจจะยึดติดแน่นเพื่อให้เป็นผลิตภัณฑ์ที่เรียบเนียน น้ำหนักเบา และให้พื้นผิวขายปลีกที่มีความมันเงาสูง เกจที่หนักกว่าตั้งแต่ 75–100 เกจ เหมาะกับรูปร่างที่ไม่ปกติ มุมแหลมคม หรือผลิตภัณฑ์ที่รวมเข้าด้วยกันซึ่งความต้านทานการเจาะทะลุของฟิล์มกลายเป็นเรื่องสำคัญ การใช้เกจขนาดเล็กบนผลิตภัณฑ์ที่มีขอบยื่นออกมาไม่เพียงเสี่ยงต่อการเจาะระหว่างการจัดการเท่านั้น แต่ยังทำให้เกิดรอยฉีกขาดขนาดเล็กที่ส่งผลต่อสภาพแวดล้อมที่ปิดสนิท เร่งความชื้นให้เข้าไปและออกซิเดชันในสินค้าที่ละเอียดอ่อน
การทดสอบภาคปฏิบัตินั้นตรงไปตรงมา: ติดฟิล์มด้วยตนเองรอบๆ โปรไฟล์ผลิตภัณฑ์ และตรวจสอบว่าเป็นไปตามข้อกำหนดโดยไม่ต้องเชื่อมในพื้นที่ปิดภาคเรียนหรือไม่ หากเกิดการเชื่อมติดกัน อัตราส่วนการหดตัวของฟิล์ม — เปอร์เซ็นต์ที่ฟิล์มหดตัวในแต่ละทิศทางเมื่อใช้ความร้อน — อาจจะไม่เพียงพอ ฟิล์มหดแบบแนวแกนสองแกนให้การหดตัวที่สมดุลทั้งในเครื่องจักรและทิศทางตามขวาง เหมาะสำหรับรูปทรงเรขาคณิตที่ไม่ปกติ ฟิล์มแนวแกนเดียวหดตัวในทิศทางเดียวเป็นส่วนใหญ่ และเหมาะกว่ากับการติดฉลากแบบปลอกหรือการใช้งานในรูปแบบท่อ
การตั้งค่าอุโมงค์ความร้อนและความเข้ากันได้ของฟิล์ม: ทำให้วงจรการหดตัวถูกต้อง
คุณภาพของงานสำเร็จรูป ห่อหด การปิดผนึกขึ้นอยู่กับข้อกำหนดของฟิล์มน้อยกว่าที่ผู้ปฏิบัติงานส่วนใหญ่คิดไว้ และขึ้นอยู่กับว่าพารามิเตอร์ของอุโมงค์ความร้อนเหมาะสมกับเคมีของฟิล์มหรือไม่ ตัวแปรสำคัญ 2 ประการ ได้แก่ ความเร็วของสายพานลำเลียงและอุณหภูมิของอุโมงค์ การวิ่งเร็วเกินไปจะทำให้ฟิล์มหดตัว มีรอยพับหลวมและมุมเปิด การทำงานช้าเกินไปทำให้เกิดการหดตัวมากเกินไป ซึ่งจะทำให้ตะเข็บตึง ทำให้เกิดรูไหม้ และอาจบิดเบือนหรือบดผลิตภัณฑ์ที่มีน้ำหนักเบากว่าที่อยู่ด้านล่าง
ฟิล์มหด PVC ทำงานอย่างมีประสิทธิภาพในช่วงอุณหภูมิอุโมงค์ 120–160°C ในขณะที่ฟิล์มโพลีโอเลฟิน (POF) ซึ่งปัจจุบันเป็นตัวเลือกที่ต้องการในสภาพแวดล้อมที่สัมผัสกับอาหารและขายปลีก เนื่องจากการเผาไหม้ที่ไม่มีกลิ่นและการปฏิบัติตามข้อกำหนดของ FDA โดยทั่วไปต้องใช้อุณหภูมิ 120–175°C ขึ้นอยู่กับความหนาและความเร็วของสายพานลำเลียง ข้อผิดพลาดร้ายแรงคือการรักษาอุณหภูมิเป็นตัวแปรเดียว เวลาคงตัวของสายพานลำเลียง — วินาทีทั้งหมดที่ผลิตภัณฑ์ใช้ภายในอุโมงค์ — มีค่าเท่ากันในการพิจารณา สายพานที่ช้ากว่าที่อุณหภูมิต่ำกว่ามักจะให้พื้นผิวที่สะอาดกว่าสายพานที่มีอุณหภูมิสูงและความเร็วสูงซึ่งจะทำให้ฟิล์มกระแทกไม่สม่ำเสมอ
สำหรับการปฏิบัติงานที่ใช้ขนาดผลิตภัณฑ์ผสมในสายการผลิตเดียวกัน วิธีการสอบเทียบที่ใช้งานได้จริงมากที่สุดคือรันชุดทดสอบที่จุดกึ่งกลางของช่วงอุณหภูมิที่แนะนำของผู้ผลิตฟิล์ม ปรับความเร็วสายพานลำเลียงก่อน และเปลี่ยนอุณหภูมิโดยเพิ่มขึ้นครั้งละ 5°C เท่านั้น หลังจากใช้การปรับความเร็วให้เหมาะสมที่สุดแล้ว วิธีการนี้ช่วยลดการสูญเสียฟิล์มในระหว่างการสอบเทียบ และปกป้องอุปกรณ์ซีลจากความเครียดจากความร้อนที่เกิดจากการแกว่งของอุณหภูมิขนาดใหญ่ซ้ำแล้วซ้ำอีก
ขั้นตอนการทำงานในการพันด้วยมือ: โดยที่ลูกกลิ้งมือพันฟิล์มหดจะเพิ่มมูลค่าที่วัดได้
ไม่ใช่ว่าการดำเนินการบรรจุภัณฑ์ทุกครั้งจะปรับต้นทุนเงินทุนหรือพื้นที่ของสายอุโมงค์หดแบบอัตโนมัติเต็มรูปแบบได้ สำหรับการบรรจุในปริมาณต่ำถึงกลาง การบรรจุตามภาคสนาม หรือสิ่งของที่ไม่ปกติซึ่งไม่สามารถป้อนได้อย่างน่าเชื่อถือผ่านอุปกรณ์อัตโนมัติ ขั้นตอนการทำงานในการห่อด้วยมือยังคงเป็นมาตรฐานในทางปฏิบัติ — และ ห่อหด hand roller เป็นเครื่องมือสำคัญที่กำหนดว่ากระบวนการแบบแมนนวลมีประสิทธิภาพหรือวุ่นวาย
ลูกกลิ้งมือทำหน้าที่สองฟังก์ชันในเวิร์กโฟลว์การพันฟิล์มหดแบบแมนนวล: การตึงฟิล์มให้สม่ำเสมอในขณะที่ทารอบๆ ผลิตภัณฑ์ และการรักษาการเหลื่อมซ้อนที่สม่ำเสมอในแต่ละรอบ หากไม่มีลูกกลิ้ง ผู้ปฏิบัติงานมีแนวโน้มที่จะติดฟิล์มที่มีความตึงไม่สม่ำเสมอ — ติดแน่นบนใบหน้าด้านหนึ่ง และหลวมอีกด้านหนึ่ง — ซึ่งแปลโดยตรงเป็นการหดตัวที่ไม่สม่ำเสมอเมื่อใช้ความร้อน และส่งผลให้เกิดรอยย่น ซึ่งเป็นที่ยอมรับในเชิงพาณิชย์ไม่ได้ ลูกกลิ้งมือที่ได้รับการออกแบบมาอย่างดีจะรักษาช่องว่างระหว่างแกนกลางกับฟิล์มคงที่ ซึ่งควบคุมความตึงโดยอัตโนมัติในขณะที่ผู้ปฏิบัติงานเคลื่อนที่ไปรอบๆ ผลิตภัณฑ์
สำหรับการพันระดับพาเลทโดยใช้ฟิล์มยืดหรือฟิล์มหด การออกแบบที่จับตามหลักสรีรศาสตร์กลายเป็นปัญหาในการใช้งาน ไม่ใช่แค่คำนึงถึงความสะดวกสบายเท่านั้น การบาดเจ็บจากความเครียดซ้ำๆ จากการห่อด้วยมือในปริมาณมากถือเป็นข้อกังวลด้านประสิทธิภาพและความรับผิดที่ได้รับการบันทึกไว้ ในสภาพแวดล้อมคลังสินค้า ลูกกลิ้งที่มีด้ามจับแบบหมุนได้และบุนวมช่วยลดความเมื่อยล้าของด้ามจับได้อย่างมากเมื่อเทียบกับเครื่องจ่ายแบบแกนคงที่ สำหรับการปฏิบัติงานที่ผู้ปฏิบัติงานรายเดียวพันชุดมากกว่า 50 หน่วยต่อกะแบบแมนนวล การลงทุนในลูกกลิ้งมือที่มีคุณภาพพร้อมด้ามจับตามหลักสรีระศาสตร์จะตอบแทนการเรียกร้องการบาดเจ็บที่ลดลงและปริมาณงานอย่างต่อเนื่องภายในไตรมาสแรกของการใช้งาน ที่ Zhejiang Geruite Packaging Materials Co., Ltd. ผลิตภัณฑ์ฟิล์มของเราได้รับการออกแบบทางวิศวกรรมให้มีความทนทานต่อเกจที่สม่ำเสมอ โดยเฉพาะเพื่อรองรับการจ่ายลูกกลิ้งมือที่ราบรื่นและคาดเดาได้ โดยไม่ต้องติดตามฟิล์มหรือขอบโค้งงอระหว่างการใช้งาน
ข้อพิจารณาด้านความยั่งยืนในข้อกำหนดเฉพาะของฟิล์มหด
เนื่องจากกฎหมายขยายความรับผิดชอบของผู้ผลิต (EPR) ขยายไปยังตลาดส่งออกหลักๆ ซึ่งรวมถึงกฎระเบียบด้านบรรจุภัณฑ์และของเสียจากบรรจุภัณฑ์ (PPWR) ของสหภาพยุโรป ภาษีบรรจุภัณฑ์พลาสติกของสหราชอาณาจักร และกรอบการทำงานที่เทียบเท่าที่เกิดขึ้นในเอเชียตะวันออกเฉียงใต้ การเลือกใช้วัสดุฟิล์มหดเป็นการตัดสินใจด้านการปฏิบัติตามข้อกำหนดมากขึ้น ไม่ใช่แค่ด้านประสิทธิภาพเท่านั้น
วัสดุฟิล์มหดที่โดดเด่นสองชนิด ได้แก่ PVC และโพลิโอเลฟิน (POF) นำเสนอรูปแบบการสิ้นสุดอายุการใช้งานที่แตกต่างกันมาก พีวีซีถูกจำกัดมากขึ้นหรือเก็บภาษีอย่างหนักในตลาดที่มีการควบคุม เนื่องจากมีปริมาณคลอรีนและการปล่อยกรดไฮโดรคลอริกในระหว่างการเผา POF — ประกอบด้วยโพลีเอทิลีน (PE) และโพลีโพรพีลีน (PP) — เข้ากันได้กับกระแสการรีไซเคิลโพลีโอเลฟินที่มีอยู่ในตลาดที่พัฒนาแล้วส่วนใหญ่ โดยมีเงื่อนไขว่าจะต้องรวบรวมแยกต่างหากจากกระดาษและวัสดุอื่นๆ
สำหรับผู้ผลิตที่ส่งออกไปยังผู้ซื้อในสหภาพยุโรปภายใต้ข้อกำหนดการตรวจสอบวิเคราะห์สถานะของห่วงโซ่อุปทานที่เพิ่มขึ้น การประกาศองค์ประกอบของฟิล์มและความสามารถในการรีไซเคิลในเอกสารประกอบบรรจุภัณฑ์กำลังกลายเป็นแนวปฏิบัติมาตรฐาน การระบุฟิล์มที่มีโครงสร้างโพลีเมอร์เดี่ยว (PE หรือ PP วัสดุโมโน) แทนการอัดขึ้นรูปร่วมหลายชั้น ช่วยปรับปรุงการจำแนกประเภทความสามารถในการรีไซเคิลภายใต้กรอบการทำงาน RecyClass และ CEFLEX ซึ่งปัจจุบันผู้ค้าปลีกรายใหญ่ในยุโรปหลายรายกำหนดให้เป็นเกณฑ์คุณสมบัติของซัพพลายเออร์ การลดขนาด — การลดความหนาของฟิล์มในขณะที่ยังคงรักษาประสิทธิภาพเชิงกลที่ต้องการผ่านสูตรโพลีเมอร์ที่ได้รับการปรับปรุง — เป็นกลยุทธ์คู่ขนานที่ช่วยลดการใช้วัสดุต่อหน่วยที่ห่อลง 15–25% โดยไม่กระทบต่อความสมบูรณ์ของซีล ซึ่งช่วยลดทั้งต้นทุนวัสดุและความรับผิดด้านภาษีพลาสติกโดยตรง
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:เลขที่ 241, Yaojiafan, Zhangpanqiao, Shushan Street, Xiaoshan District, เมืองหางโจว, จังหวัดเจ้อเจียง, จีน
- TEL:+86-0571-83175630
- โทรศัพท์:+86-13336160217
- อีเมล:[email protected]
ศูนย์ข่าวสาร
โมบายเทอร์มินัล
ลิขสิทธิ์© Zhejiang Geruite Packaging Materials Co., Ltd. สงวนลิขสิทธิ์.
ความเป็นส่วนตัว ฟิล์มหดใสที่กำหนดเอง