-
 +86-0571-83175630
-
 [email protected]


ฟิล์มบรรจุภัณฑ์ ผู้ผลิต
]ข้อมูลจะได้รับการอัปเดต
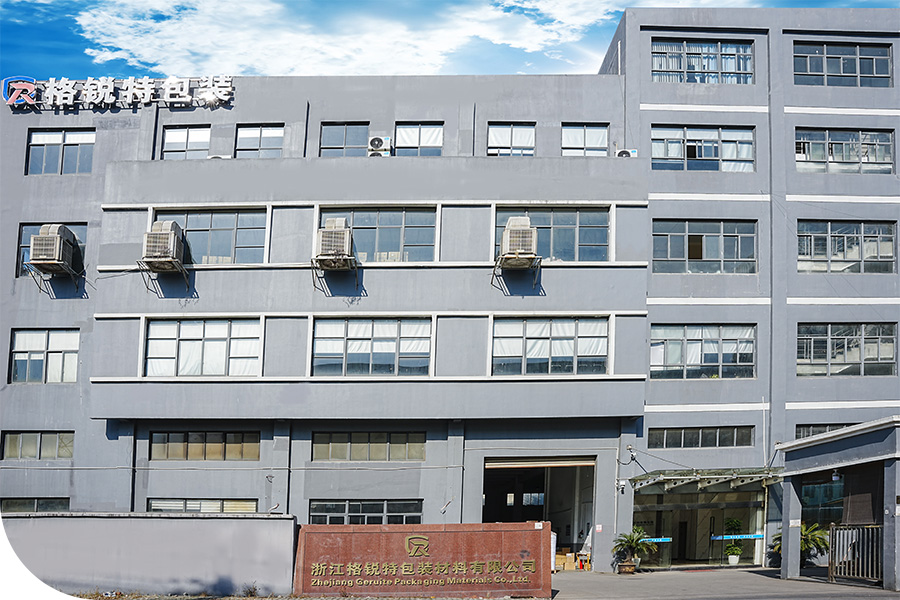
เกียรติยศ
-
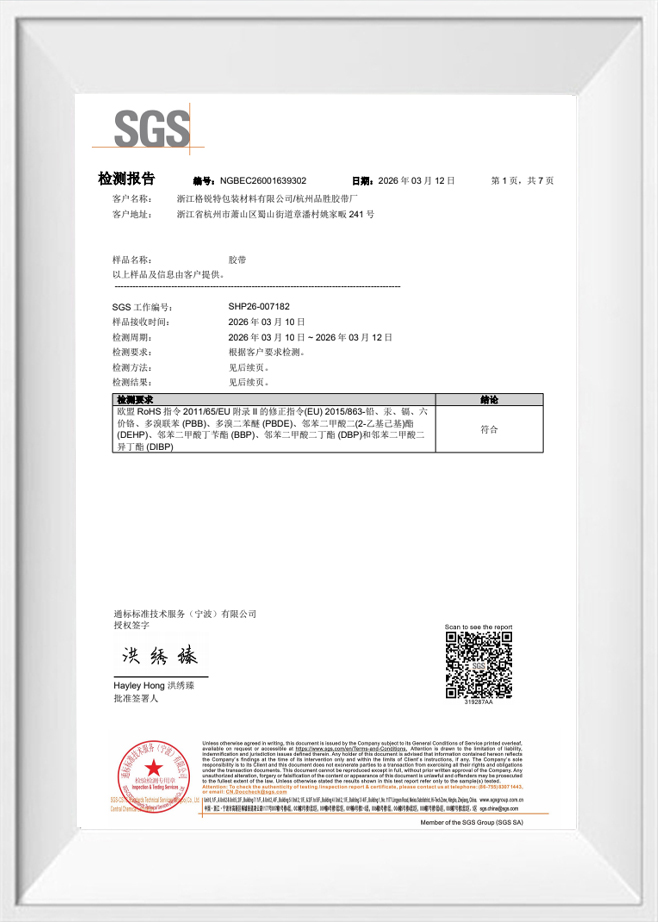 รายงานการทดสอบ
-
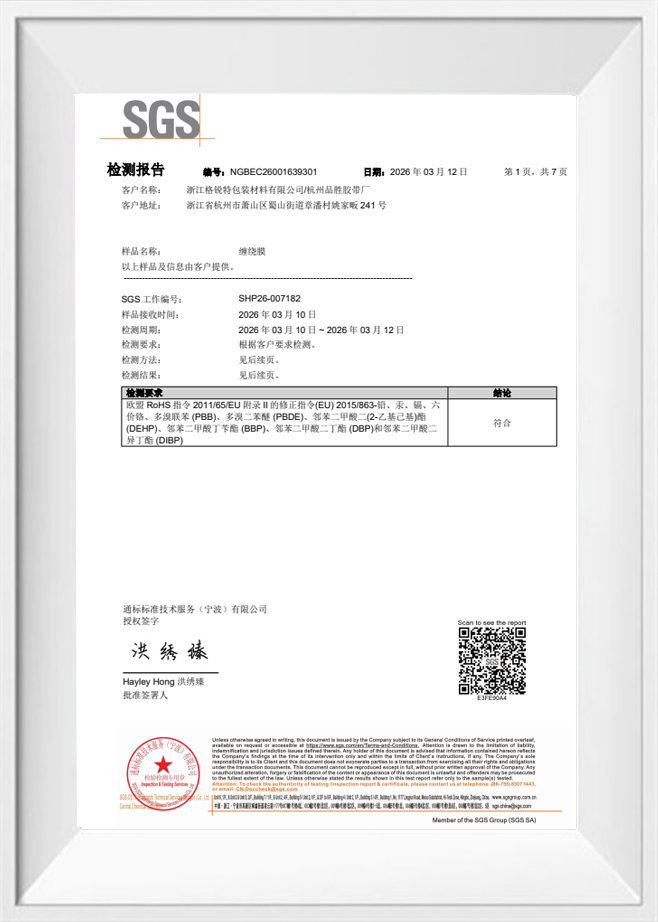 รายงานการทดสอบ
-
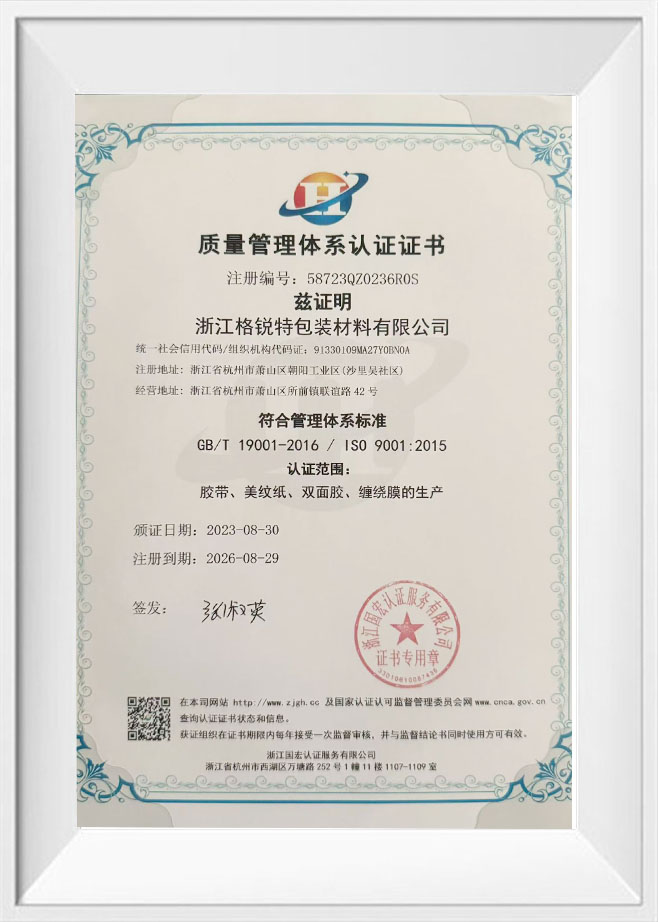 ใบรับรองการรับรองระบบการจัดการคุณภาพ
-
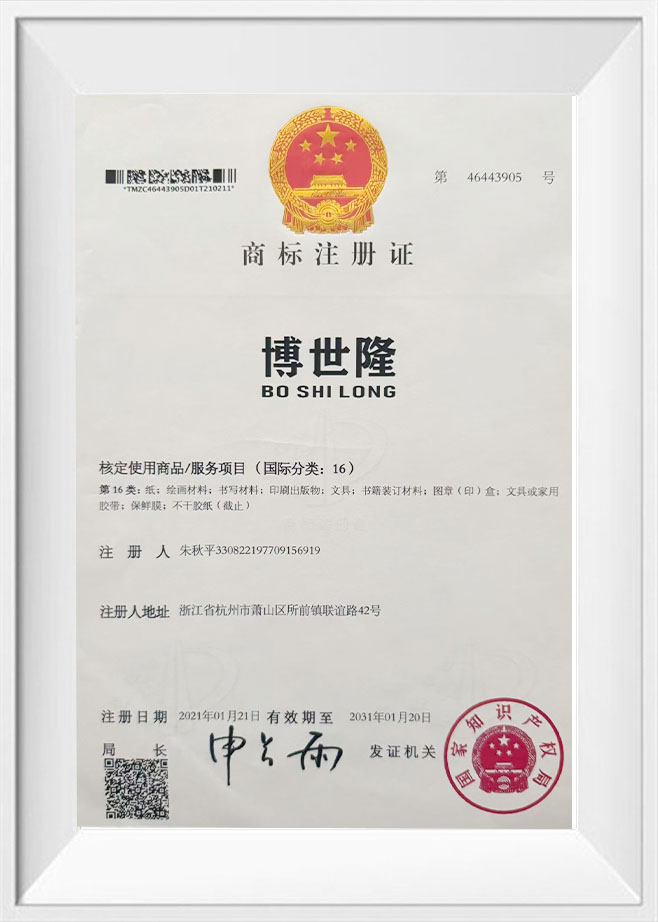 หนังสือรับรองการจดทะเบียนเครื่องหมายการค้า
-
 ใบรับรองการรับรองระบบการจัดการคุณภาพ
ข่าวสาร
-
ข่าวอุตสาหกรรม 2026-10-14
เมื่อลังเครื่องจักรกลหนักไปถึงโกดังของท่าเรือหลังจากผ่านไป 40 วันในทะเล ความแตกต่างระหว่างมัดที่ปลอดภัยและน้ำหนักที่หลวมมักจะขึ้นอยู่กับวัสดุรัด สายเหล็กเกิดสนิม ตัดเป็นมุม และต้องใช้เครื่องมือสำหรับงานหนักในการดึง ในทางกลับกัน สายรัดโพลีโพรพิลีนจะคืบคลานภายใต้ภาระที่ต่อเนื่อง สายพานเหล็กพลาสติก PET ผลิตจากโพ...
ดูเพิ่มเติม -
ข่าวอุตสาหกรรม 2026-10-07
โรงงานเครื่องดื่มแห่งหนึ่งสูญเสียผลิตภัณฑ์บรรจุขวดไปสองพาเลท เมื่อสายรัด สัตว์เลี้ยง สีเข้มบนน้ำหนักบรรทุกที่หันไปทางรถยกหักที่รอยเชื่อมที่เสียหาย ผู้ปฏิบัติงานไม่สามารถมองเห็นรอยเชื่อมได้เนื่องจากมีสายรัดทึบแสงซ่อนไว้ สายรัด PET แบบใส ขจัดจุดบอดนั้น: ตัวถังใสแสดงคุณภาพการเชื่อม ความตึง และความ...
ดูเพิ่มเติม -
ข่าวอุตสาหกรรม 2026-09-30
พาเลทเฟรมอะลูมิเนียมมาพร้อมกับสายรัด พีพี แบบหัก ชั้นบนสุดแบบเลื่อน และระยะทาง 400 กม. ข้างหน้า ฉากนั้นเกิดขึ้นซ้ำทุกวัน และนี่คือสาเหตุที่ผู้ซื้อเปลี่ยนมาใช้ สายรัดบรรจุ PET สำหรับบรรทุกที่มีน้ำหนัก ตกตะกอน หรือเดินทางไกล PET เป็นโพลีเอสเตอร์ที่มีลักษณะคล้ายโพลีโพรพีลีน โดยจะยืดได้น้อยกว่า เก็...
ดูเพิ่มเติม
ติดต่อเราตอนนี้
ฟิล์มบรรจุภัณฑ์ Industry Knowledge Extension
เคมีโพลีเมอร์กำหนดประสิทธิภาพของฟิล์มบรรจุภัณฑ์อย่างไร
Zhejiang Geruite Packaging Materials Co., Ltd. ซัพพลาย ฟิล์มบรรจุภัณฑ์ ทั่วทั้งภาคโลจิสติกส์ อาหาร อิเล็กทรอนิกส์ และอุตสาหกรรม และข้อผิดพลาดด้านข้อมูลจำเพาะที่พบบ่อยที่สุดที่เราพบคือการเลือกฟิล์มตามรูปลักษณ์มากกว่าองค์ประกอบของโพลีเมอร์ ภาพยนตร์สองเรื่องอาจดูเหมือนกันบนม้วน แต่มีประสิทธิภาพแตกต่างกันโดยสิ้นเชิงภายใต้สภาวะการปิดผนึก การพิมพ์ หรือการโหลดเดียวกัน เนื่องจากเรซินพื้นฐานจะกำหนดคุณสมบัติการทำงานแทบทุกอย่าง
โพลีเมอร์หลักสามชนิดในฟิล์มบรรจุภัณฑ์แบบยืดหยุ่น ได้แก่ โพลีเอทิลีน (PE) โพลีโพรพีลีน (PP) และโพลีเอสเตอร์ (PET) PE มีความยืดหยุ่นดีเยี่ยม กั้นความชื้น และความสามารถในการปิดผนึกด้วยความร้อนด้วยต้นทุนที่ค่อนข้างต่ำ ทำให้เป็นตัวเลือกเริ่มต้นสำหรับการห่ออาหาร ถุงผลิตผล และไปรษณีย์ PP — โดยเฉพาะอย่างยิ่งโพลีโพรพีลีนที่เน้นแนวแกนสองแกน (BOPP) — ให้ความแข็ง ความชัดเจน และความสามารถในการพิมพ์ที่เหนือกว่า ซึ่งเป็นสาเหตุที่ทำให้ PP มีอิทธิพลเหนือบรรจุภัณฑ์อาหารขบเคี้ยว ฟิล์มฉลาก และการห่อแบบโฟลว์-แรปสำหรับร้านค้าปลีก PET มีความต้านทานแรงดึงและทนต่ออุณหภูมิสูงสุดในทั้งสามชนิด และเป็นสารตั้งต้นมาตรฐานสำหรับบรรจุภัณฑ์สุญญากาศ ฟิล์มปิดฝา และการใช้งานใดๆ ที่ต้องการความเสถียรของมิติในระยะยาว
การอัดขึ้นรูปร่วมหลายชั้นจะรวมโพลีเมอร์เหล่านี้ไว้ในโครงสร้างเคลือบ — โดยทั่วไปจะเป็น 3, 5 หรือ 7 ชั้น — เพื่อให้ได้คุณสมบัติที่ไม่มีเรซินชนิดเดียวสามารถให้ได้ โครงสร้างทั่วไปสำหรับบรรจุภัณฑ์อาหารจะจับคู่ชั้น BOPP ภายนอก (ความชัดเจนและความสามารถในการพิมพ์) กับชั้นเคลือบหลุมร่องฟัน PE ภายใน (ผนึกความร้อนและกั้นความชื้น) ต่อกันด้วยชั้นไทเรซิน ทำความเข้าใจว่าชั้นใดในโครงสร้างอัดรีดร่วมทำหน้าที่ใด ถือเป็นสิ่งสำคัญในการแก้ไขปัญหาความล้มเหลวของซีล การหลุดล่อน หรือการยึดเกาะของการพิมพ์ในสายการผลิต
คุณสมบัติของแผงกั้น: ความหมายคืออะไร และเมื่อใดจึงกลายเป็นจุดวิกฤต
ประสิทธิภาพของสิ่งกีดขวางในฟิล์มบรรจุภัณฑ์วัดตามแกนหลักสองแกน ได้แก่ อัตราการส่งผ่านออกซิเจน (OTR) ซึ่งแสดงเป็น cc/m²/วัน และอัตราการส่งผ่านไอน้ำ (WVTR) ซึ่งแสดงเป็น g/m²/วัน เมื่อนำค่าทั้งสองนี้มารวมกัน กำหนดว่าฟิล์มสามารถปกป้องอายุการเก็บรักษาของผลิตภัณฑ์ภายใต้เงื่อนไขการจัดเก็บและการกระจายที่กำหนดไว้ได้หรือไม่
ฟิล์ม PE และ PP มาตรฐานมีคุณสมบัติกั้นความชื้นเพียงพอแต่กั้นออกซิเจนได้ไม่ดี สำหรับผลิตภัณฑ์ที่ไวต่อออกซิเจน เช่น เนื้อสัตว์แปรรูป กาแฟ ชีส ชิ้นส่วนอิเล็กทรอนิกส์ที่ไวต่อการเกิดออกซิเดชัน จำเป็นต้องมีชั้นกั้นสูง สารเติมแต่งที่มีอุปสรรคสูงที่พบบ่อยที่สุดสามชนิด ได้แก่ เอทิลีนไวนิลแอลกอฮอล์ (EVOH), โพลีไวนิลิดีนคลอไรด์ (PVDC) และการทำให้เป็นโลหะ EVOH มอบประสิทธิภาพ OTR ที่โดดเด่น (ต่ำเพียง 0.1–1.0 ซีซี/ตรม./วัน ที่ความชื้นต่ำ) แต่ดูดความชื้นได้ — ชั้นกั้นของมันจะสลายตัวเมื่อมีความชื้นสัมพัทธ์สูง เว้นแต่จะได้รับการป้องกันโดยชั้นนอกที่มีชั้นกั้นความชื้น PVDC เป็นตัวกั้นออกซิเจนและความชื้นแบบผสมผสานโดยไม่มีความไวต่อความชื้น แม้ว่าจะทำให้เกิดปัญหาในการรีไซเคิลก็ตาม ฟิล์มเมทัลไลซ์ — โดยที่ชั้นอะลูมิเนียมบางนาโนเมตรถูกเคลือบด้วยสุญญากาศบนพื้นผิวฟิล์ม — นำเสนอแผงกั้นกลางที่คุ้มค่าคุ้มราคา เหมาะสำหรับของว่าง อาหารแห้ง และการใช้งานที่ไม่ใช่อาหารที่ต้องการการแยกแสงและความชื้น
สำหรับการใช้งานโซ่เย็น ประสิทธิภาพของแผงกั้นจะต้องได้รับการตรวจสอบที่อุณหภูมิการจัดเก็บจริง ไม่ใช่สภาวะแวดล้อม ค่า OTR จะเพิ่มขึ้นอย่างมีนัยสำคัญเมื่ออุณหภูมิเพิ่มขึ้น ซึ่งหมายความว่าฟิล์มที่ตรงตามข้อกำหนดที่อุณหภูมิ 23°C อาจไม่สามารถปกป้องผลิตภัณฑ์ที่จัดเก็บหรือขนส่งที่อุณหภูมิ 35–40°C ในเครือข่ายการกระจายสินค้าในเขตร้อน การขอข้อมูลสิ่งกีดขวางในช่วงอุณหภูมิจากซัพพลายเออร์ฟิล์มของคุณ แทนที่จะเป็นการตรวจวัดสภาพแวดล้อมด้วยจุดเดียว ถือเป็นแนวทางปฏิบัติมาตรฐานสำหรับผู้ผลิตที่เน้นการส่งออกซึ่งจัดส่งไปยังตลาดเอเชียตะวันออกเฉียงใต้หรือตะวันออกกลาง ที่ Zhejiang Geruite Packaging Materials Co., Ltd. เราให้ข้อมูลประสิทธิภาพของอุปสรรคในจุดอุณหภูมิต่างๆ ตามคำขอ เพื่อรองรับกระบวนการตรวจสอบอายุการเก็บรักษาของลูกค้า
การรักษาพื้นผิวและผลกระทบต่อคุณภาพการพิมพ์และความน่าเชื่อถือของซีล
ฟิล์มโพลีโอเลฟินส์ — PE และ PP — โดยเนื้อแท้แล้วไม่มีขั้ว ซึ่งหมายความว่าหมึก สารเคลือบ และกาวมีการยึดเกาะตามธรรมชาติกับพื้นผิวได้ไม่ดี หากไม่มีการปรับสภาพพื้นผิว เม็ดบีดหมึกเฟล็กโซกราฟีและกราเวียร์ ลอกออกระหว่างการแปลง หรือไม่ผ่านการทดสอบความต้านทานการเสียดสีเป็นเวลานานก่อนที่ผลิตภัณฑ์จะถึงมือผู้บริโภค การบำบัดด้วยโคโรนาเป็นวิธีแก้ปัญหามาตรฐานอุตสาหกรรม: การปล่อยกระแสไฟฟ้าความถี่สูงจะออกซิไดซ์พื้นผิวฟิล์ม ส่งผลให้พลังงานพื้นผิวเพิ่มขึ้นจากเส้นฐานที่ไม่ได้รับการบำบัดที่ประมาณ 29–32 ไดน์/ซม. จนถึงระดับที่ได้รับการบำบัดที่ 38–44 ไดน์/ซม. ซึ่งเป็นช่วงเกณฑ์ขั้นต่ำสำหรับการติดด้วยหมึกและกาวที่เชื่อถือได้
รายละเอียดการปฏิบัติงานที่สำคัญคือการรักษาโคโรนาจะเสื่อมลงเมื่อเวลาผ่านไป ฟิล์มที่ผ่านการบำบัดที่โรงงานและเก็บไว้เป็นเวลาหกเดือนก่อนการพิมพ์อาจมีค่าพลังงานพื้นผิวซึ่งลดลงเหลือ 34–36 ไดน์/ซม. ซึ่งเพียงพอสำหรับหมึกบางชนิดแต่มีค่าเพียงเล็กน้อยสำหรับการเคลือบที่มีของแข็งสูงหรือการเคลือบกาวแบบน้ำ การทดสอบปากกา Dyne ณ การรับสินค้า ไม่ใช่แค่ในการสั่งซื้อเท่านั้น แต่ยังเป็นวิธีปฏิบัติในการควบคุมคุณภาพที่ถูกต้องอีกด้วย สำหรับการใช้งานที่เน้นการพิมพ์ สำหรับสายการบรรจุที่ทำงานด้วยความเร็วสูงและมีความทนทานต่อการยึดเกาะของหมึกที่แน่นหนา หน่วยบำบัดโคโรนาในสายการผลิตจะบำบัดฟิล์มอีกครั้งทันทีก่อนถึงสถานีพิมพ์จะกำจัดตัวแปรการสลายตัวของการจัดเก็บโดยสิ้นเชิง
ประสิทธิภาพการซีลความร้อนจะได้รับผลกระทบจากระดับการรักษาพื้นผิวไม่แพ้กัน ฟิล์มที่ผ่านการบำบัดมากเกินไป — พลังงานโคโรนาตั้งสูงเกินไป หรือผ่านการบำบัดหลายครั้ง — สามารถลดความสามารถในการปิดผนึกได้จริงโดยการออกซิไดซ์ที่พื้นผิวของชั้นยาแนว และเพิ่มอุณหภูมิหลอมเหลว สำหรับฟิล์มที่ใช้ในการปิดผนึกแบบฟอร์ม (FFS) พื้นผิวของสารเคลือบหลุมร่องฟันด้านในควรอยู่ที่หรือใกล้กับพลังงานพื้นผิวดั้งเดิมเพื่อรักษาอุณหภูมิการเริ่มต้นการปิดผนึกด้วยความร้อนที่เหมาะสมและความแข็งแรงของการลอก นี่คือสาเหตุที่โครงสร้างอัดรีดร่วมที่ออกแบบมาสำหรับ FFS ได้รับการปฏิบัติด้านเดียวเท่านั้น — ใบหน้าด้านนอกสำหรับการพิมพ์ ใบหน้าด้านในด้านซ้ายสำหรับการปิดผนึก
กลยุทธ์การลดขนาด: การลดน้ำหนักฟิล์มโดยไม่ทำให้ประสิทธิภาพลดลง
เนื่องจากภาษีบรรจุภัณฑ์พลาสติกที่ปัจจุบันมีผลบังคับใช้ในสหราชอาณาจักรและกำลังดำเนินการอย่างต่อเนื่องทั่วทั้งรัฐสมาชิกของสหภาพยุโรป และด้วยการที่ผู้ค้าปลีกรายใหญ่ตั้งเป้าหมายซัพพลายเออร์ในการลดน้ำหนักบรรจุภัณฑ์ การลดขนาด — ลดความหนาของฟิล์มในขณะที่ยังคงรักษาประสิทธิภาพทางกลไกและอุปสรรคที่ต้องการ — ได้เปลี่ยนจากการฝึกลดต้นทุนมาเป็นกลยุทธ์การปฏิบัติตามกฎระเบียบ ความท้าทายทางเทคนิคคือการลดเกจตามสัดส่วนจะช่วยลดความต้านทานแรงดึง ความต้านทานการเจาะ และความหนาของชั้นการทำงานแต่ละชั้นในฟิล์มกั้น
Metallocene สมัยใหม่และเรซิน PE ที่มีตัวเร่งปฏิกิริยาจุดเดียวทำให้สามารถลดขนาดลงได้อย่างมีนัยสำคัญเมื่อเทียบกับฟิล์ม PE ของ Ziegler-Natta ทั่วไป Metallocene PE (mPE) ให้ความต้านทานแรงดึงและความต้านทานการเจาะทะลุที่ความหนาเท่ากัน ทำให้สามารถลดเกจลงได้ 15–25% โดยไม่สูญเสียประสิทธิภาพทางกล ในทางปฏิบัติ ฟิล์ม PE ขนาด 40 ไมครอนแบบเดิมมักจะถูกแทนที่ด้วยฟิล์ม mPE ขนาด 30 ไมครอนที่ตรงตามข้อกำหนดการทดสอบการตกกระแทกและความสมบูรณ์ของซีลแบบเดียวกัน ช่วยลดการใช้วัสดุและความเสี่ยงด้านภาษีพลาสติกประมาณ 25% ต่อหน่วย
โปรเจ็กต์การลดขนาดที่ประสบความสำเร็จจำเป็นต้องมีการตรวจสอบการตั้งค่าเครื่องจักรอีกครั้ง: ฟิล์มที่บางกว่าจะทำงานที่อุณหภูมิการซีลที่ต่ำกว่าและความเร็วของสายที่สูงขึ้น และอาจจำเป็นต้องลดโซนความตึงบนแท่นวางเพื่อคลายเพื่อป้องกันการพังทลายของราง กระบวนการตรวจสอบควรรวมการทดสอบการเร่งอายุที่อุณหภูมิและความชื้นที่สูงขึ้น เพื่อยืนยันว่าชั้นกั้นที่บางกว่ายังคงเป็นไปตามข้อกำหนดอายุการเก็บรักษาตลอดวงจรการกระจายผลิตภัณฑ์ทั้งหมด การปฏิบัติต่อการลดขนาดเป็นการแลกฟิล์มมากกว่ากระบวนการพิจารณาคุณสมบัติใหม่เป็นสาเหตุที่พบบ่อยที่สุดที่โครงการเหล่านี้ล้มเหลว ในการผลิตแม้จะผ่านการทดสอบในห้องปฏิบัติการเบื้องต้น
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:เลขที่ 241, Yaojiafan, Zhangpanqiao, Shushan Street, Xiaoshan District, เมืองหางโจว, จังหวัดเจ้อเจียง, จีน
- TEL:+86-0571-83175630
- โทรศัพท์:+86-13336160217
- อีเมล:[email protected]
ศูนย์ข่าวสาร
โมบายเทอร์มินัล
ลิขสิทธิ์© Zhejiang Geruite Packaging Materials Co., Ltd. สงวนลิขสิทธิ์.
ความเป็นส่วนตัว ฟิล์มบรรจุภัณฑ์ กำหนดเอง